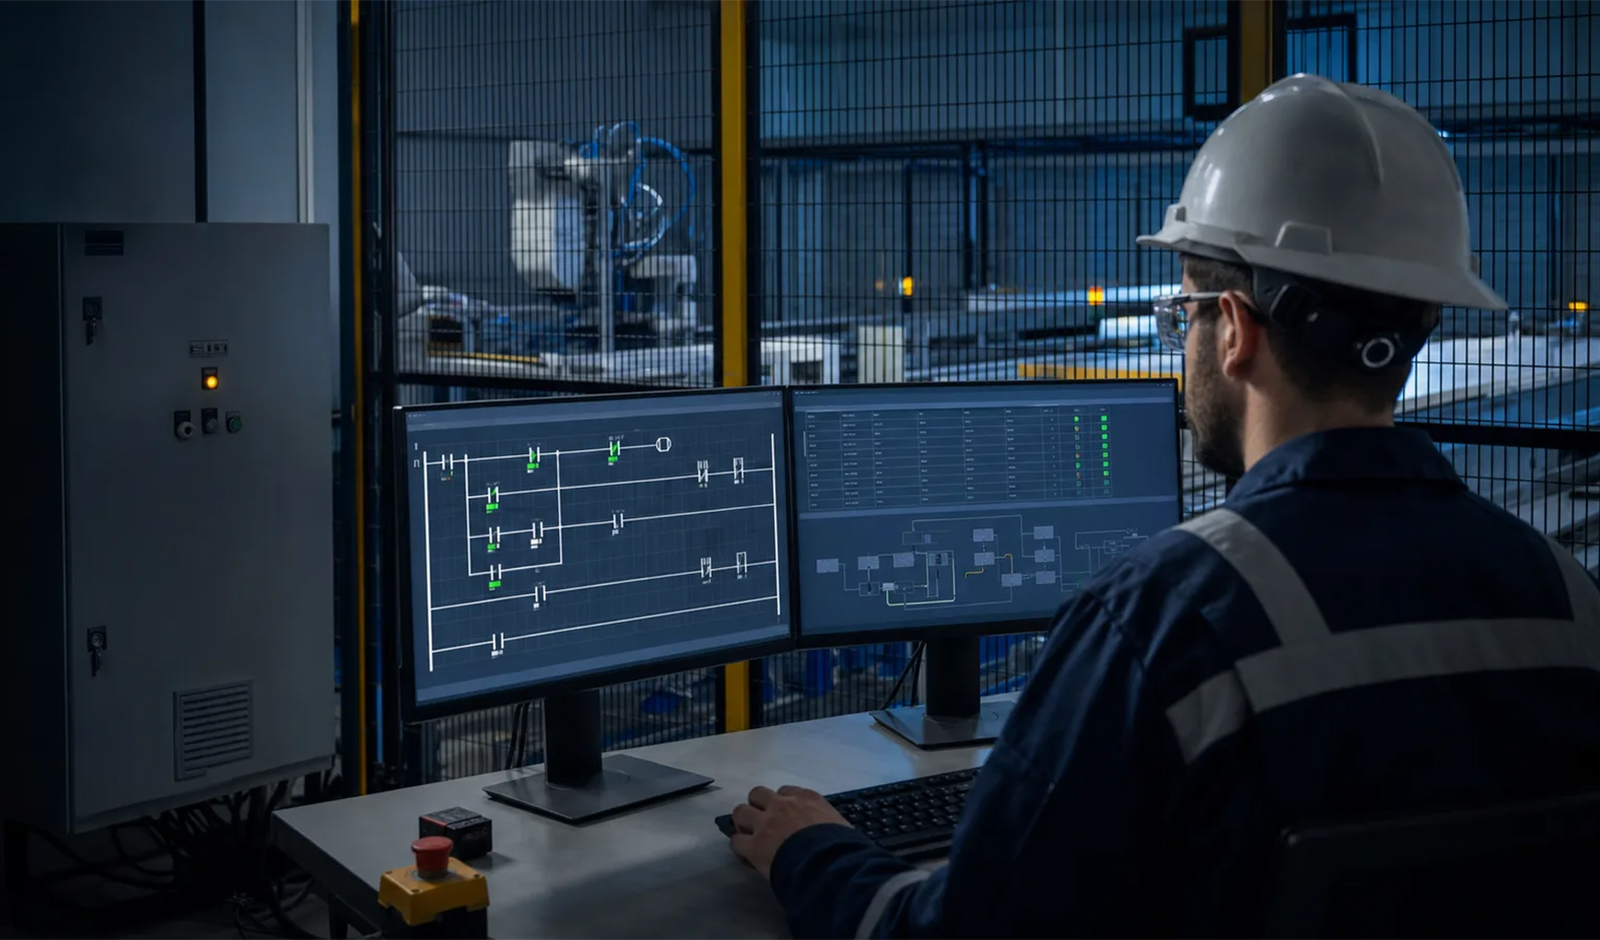
PLC programlama yalnızca giriş ve çıkışları çalıştırmak değildir.
PLC programlama; makinenin hangi şartlarda başlayacağını, hangi sırayla hareket edeceğini, hangi sensörleri kontrol edeceğini, arıza durumunda nasıl davranacağını ve operatöre hangi bilgileri sunacağını belirleyen kontrol mantığının oluşturulmasıdır.
Başarılı bir PLC yazılımının yalnızca normal çalışma sırasında makineyi çalıştırması yeterli değildir. Manuel çalışma, otomatik çevrim, alarm durumları, bekleme şartları, sensör hataları, motor veya sürücü arızaları ve proses değerlerinin kontrolü de program içerisinde planlanmalıdır.
Bu nedenle PLC yazılımını;
Saha → I/O → Kontrol Mantığı → Hareket → Alarm → Operatör → Diagnostik
bütünlüğü içerisinde ele alıyoruz.
Yeni PLC Programlama
Yeni makine ve otomasyon projeleri için çalışma senaryosuna özel PLC yazılımının oluşturulması.
PLC Program Revizyonu
Mevcut çalışan PLC programlarına yeni ekipman, fonksiyon veya üretim senaryolarının eklenmesi.
PLC Entegrasyonu
HMI, sürücü, servo, remote I/O ve saha ekipmanlarının PLC kontrol yapısına dahil edilmesi.
Devreye Alma
PLC yazılımının gerçek makine üzerinde test edilmesi, I/O kontrolleri ve çalışma senaryolarının doğrulanması.
Makinenin çalışma mantığını kontrollü bir yazılım yapısına dönüştürüyoruz.
Her üretim makinesinin çalışma sırası ve kontrol ihtiyacı farklıdır. Bu nedenle PLC programının hazır bir kod yapısının kopyalanması yerine gerçek prosesin analiz edilerek oluşturulması gerekir.
Bir konveyör sistemi ile hassas pozisyonlama yapan bir makinenin kontrol yapısı aynı değildir. Benzer şekilde pompa otomasyonu ile çok istasyonlu bir üretim hattı farklı programlama yaklaşımları gerektirir.
İlk aşamada makinenin ne yapması gerektiğini belirliyoruz. Ardından sensörler, motorlar, valfler, sürücüler ve diğer saha elemanları arasındaki ilişkileri kontrol senaryosuna dönüştürüyoruz.
Temel süreç:
Proses Analizi → I/O Listesi → Kontrol Senaryosu → PLC Yazılımı → Simülasyon/Test → Saha Devreye Alma
şeklinde ilerler.
dört net adım.
Her bakım işi aynı değildir. Süreci makinenin durumuna ve talebin kapsamına göre planlıyoruz.
İhtiyacı dinliyoruz.
Kapsamı değerlendiriyoruz.
Yapılacak işi planlıyoruz.
Çalışmayı tamamlıyoruz.
Bugün çalışan, yarın da anlaşılabilen yazılımlar.
PLC programının ilk gün makineyi çalıştırması kadar ileride yapılacak bakım ve geliştirmelerde anlaşılabilir olması da önemlidir.
Tüm makine mantığının tek bir uzun program bloğu içerisinde oluşturulması kısa vadede çalışabilir. Ancak proje büyüdükçe arıza tespiti ve yeni fonksiyon eklenmesi zorlaşabilir.
Bu nedenle proje yapısına göre fonksiyonları mantıksal bölümlere ayırıyoruz.
Makine Fonksiyonları
Motor, pompa, valf, silindir ve diğer ekipmanların kontrol fonksiyonlarının ayrılması.
Sekans Yönetimi
Makinenin üretim çevriminin belirli adımlara ve çalışma şartlarına göre oluşturulması.
Alarm Yönetimi
Sensör, sürücü, proses ve çalışma şartlarından kaynaklanan problemlerin ayrı şekilde takip edilmesi.
Veri Yönetimi
Parametre, reçete, sayaç ve proses bilgilerinin düzenli veri yapıları içerisinde yönetilmesi.
Uygulamanın ihtiyacına göre doğru programlama yaklaşımını kullanıyoruz.
PLC sistemlerinde kontrol yazılımları farklı programlama dilleriyle oluşturulabilir.
Programlama dili seçilirken yalnızca programcının alışkanlığı değil; kontrol senaryosunun yapısı, bakım personelinin programı okuyabilmesi ve yapılacak işlemin karmaşıklığı değerlendirilmelidir.
Ladder Diagram (LD)
Röle ve kontaktör mantığına benzeyen grafiksel yapısıyla özellikle dijital kontrol, motor kumandası ve saha diagnostiklerinde okunabilir bir programlama yöntemi sunar.
Function Block Diagram (FBD)
Fonksiyon bloklarının grafiksel olarak birbirine bağlanmasıyla özellikle proses ve fonksiyon tabanlı kontrol yapılarında kullanılabilir.
Structured Text (ST)
Matematiksel işlemler, veri işleme, döngüler ve daha karmaşık algoritmalarda metin tabanlı programlama olanağı sağlar.
Sequential Control
Makinenin belirli adımlarla ilerlediği üretim çevrimlerinde sıralı çalışma mantığının düzenli şekilde oluşturulmasına yardımcı olur.
Saha bakımında kolay takip edilebilen kontrol yapıları.
Ladder Diagram, PLC programlamada en yaygın kullanılan grafiksel yöntemlerden biridir.
Elektrik kumanda devrelerine benzeyen yapısı sayesinde giriş, çıkış, kontak ve kontrol şartlarının görsel olarak takip edilmesini kolaylaştırabilir.
Özellikle;
Motor Start/Stop • Sensör Kontrolü • Röle Mantığı • Interlock • Alarm Şartları
gibi fonksiyonlarda kullanılabilir.
Ancak büyük bir projeyi yalnızca çok uzun Ladder networklerinden oluşturmak da bakım açısından karmaşıklık yaratabilir.
Bu nedenle programın fonksiyonel olarak bölünmesi yine önemlidir.
Saha ile yazılım arasındaki bağlantıyı doğru kuruyoruz.
PLC programının gerçek makineyle iletişim kurduğu temel nokta giriş ve çıkışlardır.
Sensörlerden gelen bilgiler PLC girişleri üzerinden okunurken motor, valf, röle ve diğer aktüatörler çıkışlar üzerinden kontrol edilir.
Temel yapı:
Sensör → PLC Girişi → Program Mantığı → PLC Çıkışı → Saha Ekipmanı
şeklindedir.
I/O yapılandırması sırasında yalnızca adres vermek yeterli değildir.
Her sinyalin fiziksel anlamının açık şekilde tanımlanması gerekir.
Dijital Girişler
Fotosel, proximity sensör, limit switch, buton ve benzeri açık-kapalı sinyallerin okunması.
Dijital Çıkışlar
Röle, kontaktör, valf ve diğer saha ekipmanlarının kontrol edilmesi.
Analog Girişler
Basınç, sıcaklık, seviye ve debi gibi proses bilgilerinin PLC’ye aktarılması.
Analog Çıkışlar
Motor sürücüsü, oransal valf ve benzeri ekipmanlara değişken kontrol referansı gönderilmesi.
Ham sinyali anlamlı proses bilgisine dönüştürüyoruz.
PLC’nin analog modülden aldığı değer çoğu zaman doğrudan bar, derece veya yüzde değildir.
Örneğin bir basınç transmitterinden gelen 4-20 mA değer PLC içerisinde belirli bir ham sayısal aralığa dönüştürülebilir.
Programın görevi bu değeri gerçek mühendislik birimine çevirmektir.
Analog Sinyal → Ham PLC Değeri → Normalize → Scale → Mühendislik Değeri
Örneğin:
4-20 mA → 0-10 bar
şeklinde bir ölçek oluşturulabilir.
Bu aşamada transmitterin gerçek ölçüm aralığı ile PLC programındaki ölçek aynı olmalıdır.
Üretim ve bakım ihtiyaçlarını ayrı kontrol ediyoruz.
Makine otomatik modda üretim çevrimini kendi kontrol mantığıyla yürütür.
Ancak bakım, ayar veya ilk devreye alma sırasında ekipmanların tek tek kontrol edilmesi gerekebilir.
Bu nedenle projeye göre manuel çalışma fonksiyonları oluşturulabilir.
Otomatik Mod
Üretim çevriminin PLC sekansı tarafından belirlenen şartlara göre yönetilmesi.
Manuel Mod
Bakım ve ayar için belirli ekipmanların kontrollü şekilde tek tek hareket ettirilmesi.
Setup / Ayar
Ürün veya makine ayarlarının kontrollü şekilde gerçekleştirildiği özel çalışma fonksiyonları.
Servis Diagnostiği
Bakım sırasında I/O ve ekipman durumlarının daha kolay kontrol edilmesini sağlayan fonksiyonlar.
Çalışan sistemi bozmadan yeni ihtiyaçları programa dahil ediyoruz.
Üretim makinelerinde zaman içerisinde yeni ürün, sensör, motor veya çalışma senaryosu ihtiyaçları ortaya çıkabilir.
Bu durumlarda PLC programının tamamen yeniden yazılması her zaman gerekli değildir.
Öncelikle mevcut program incelenir.
Hangi blokların hangi fonksiyonları yönettiği ve yapılacak değişikliğin diğer çalışma senaryolarına etkisi belirlenir.
Ardından gerekli revizyon kontrollü şekilde uygulanır.
Yeni Sensör
Mevcut sisteme yeni saha sensörlerinin ve kontrol şartlarının eklenmesi.
Yeni Ekipman
Motor, valf, sürücü veya farklı ekipmanların mevcut programa dahil edilmesi.
Yeni Ürün
Makinenin farklı ürün veya reçeteyle çalışması için gerekli kontrol değişikliklerinin yapılması.
Proses Değişikliği
Üretim sırası veya makine hareketlerindeki değişikliklerin PLC yazılımına aktarılması.
Çalışan sistemin yazılımını güvence altına alın.
Bir makinenin PLC’si yıllarca sorunsuz çalışabilir.
Ancak donanım arızası meydana geldiğinde güncel program yedeğinin bulunmaması küçük bir arızanın uzun üretim duruşuna dönüşmesine neden olabilir.
Bu nedenle yalnızca PLC içerisinde çalışan programın bulunması yeterli değildir.
Mümkün olduğunda güncel proje dosyası, HMI projesi ve ilgili otomasyon parametreleri ayrıca saklanmalıdır.
Temel dokümantasyon:
PLC Projesi → HMI Projesi → I/O Listesi → Sürücü Parametreleri → Network Bilgileri
şeklinde korunabilir.
“PLC arızalı” demeden önce kontrol zincirini inceliyoruz.
Makinenin çalışmaması her zaman PLC programında hata olduğu anlamına gelmez.
PLC doğru komutu bekliyor olabilir ancak gerekli sensör bilgisi gelmiyor olabilir.
Benzer şekilde PLC çıkışı aktif olmasına rağmen kontaktör, valf veya saha ekipmanı çalışmıyor olabilir.
Bu nedenle arıza tespitinde:
Giriş → Program Şartı → Çıkış → Saha Devresi → Ekipman
zincirini takip ediyoruz.
PLC Online Kontrol
Program içerisindeki çalışma şartlarının ve blokların online olarak incelenmesi.
I/O Diagnostiği
Saha sinyallerinin PLC giriş ve çıkışlarına doğru şekilde ulaşıp ulaşmadığının kontrol edilmesi.
Alarm Analizi
Makinenin hangi kontrol şartı nedeniyle çalışmayı durdurduğunun belirlenmesi.
Saha Doğrulaması
PLC komutları ile gerçek elektrik ve mekanik davranışın karşılaştırılması.
Mevcut çalışan sistemi geri döndürülebilir tutuyoruz.
Üretimde çalışan bir PLC programına müdahale edilmeden önce mevcut yazılımın yedeğinin alınması önemlidir.
Yapılan değişiklik beklenmeyen başka bir fonksiyonu etkileyebilir.
Bu nedenle program revizyonunda:
Mevcut Yedek → Değişiklik → Test → Saha Doğrulama → Yeni Yedek
yaklaşımı kullanılmalıdır.
Program yedeğinin yanında yapılan değişikliklerin mümkün olduğunca kayıt altına alınması da gelecekteki bakım çalışmalarını kolaylaştırır.
Yazılımı gerçek makine üzerinde doğruluyoruz.
PLC programının yazılması projenin tamamlandığı anlamına gelmez.
Gerçek saha cihazlarının kontrol edilmesi gerekir.
İlk aşamada PLC giriş ve çıkışları tek tek doğrulanır.
Daha sonra motorlar, valfler ve diğer hareket sistemleri manuel olarak test edilir.
Son aşamada otomatik çevrim kontrollü şekilde devreye alınır.
Donanım Kontrolü
PLC, I/O ve haberleşme cihazlarının proje yapısıyla uyumunun doğrulanması.
I/O Testi
Her sensör ve çıkışın gerçek saha ekipmanıyla eşleştirilmesi.
Fonksiyon Testi
Motor, valf, sürücü ve diğer ekipmanların kontrol senaryolarının test edilmesi.
Otomatik Çevrim
Makinenin gerçek üretim çalışma sırasının kontrollü şekilde doğrulanması.
Mekanik sistem çalışıyorsa kontrol altyapısını ayrıca değerlendirebiliriz.
Eski makinelerde PLC artık desteklenmiyor veya yedek parçası zor bulunuyor olabilir.
Bu durumda PLC modernizasyonu değerlendirilebilir.
Ancak yeni PLC’ye geçiş yalnızca eski giriş ve çıkışların yeni cihazın terminallerine bağlanması değildir.
Mevcut program mantığı, haberleşme yapısı, HMI, sürücüler ve saha ekipmanları birlikte analiz edilmelidir.
Modernizasyon süreci:
Mevcut Sistemi İncele → Programı Yedekle → I/O Haritası Oluştur → Yeni Donanımı Belirle → Yazılımı Taşı/Geliştir → Test Et → Devreye Al
şeklinde planlanabilir.
Programın ne yaptığını yalnızca yazan kişi bilmemeli.
PLC yazılımında değişken ve blok isimlerinin açık olması bakım süreçlerini kolaylaştırır.
Örneğin;
M1
gibi bir isim yerine kullanım yapısına göre;
Konveyor_Giris_Motoru
gibi anlamlı bir isim tercih edilmesi programın okunabilirliğini artırabilir.
Benzer şekilde I/O listesi, alarm açıklamaları ve program yorumları gerçek saha yapısıyla uyumlu tutulmalıdır.
Anlamlı Tag Yapısı
PLC değişkenlerinin gerçek ekipman ve proses isimleriyle tanımlanması.
Blok Yapısı
Farklı makine fonksiyonlarının anlaşılır program bölümlerine ayrılması.
Program Yorumları
Karmaşık çalışma şartlarının gerektiğinde açıklayıcı notlarla desteklenmesi.
Güncel Yedek
Devreye alınan son program sürümünün kontrollü şekilde saklanması.
Tek bir sektöre değil, kontrol gerektiren üretim süreçlerine özel çözümler.
PLC programlama endüstriyel otomasyon kullanılan çok farklı uygulamalarda ihtiyaç haline gelebilir.
Makine ve prosesin yapısına göre kontrol senaryosu değişir.
Özel Makineler
Üretim prosesine özel geliştirilen makinelerin otomatik kontrolü.
Konveyör Sistemleri
Ürün transferi, sensör takibi ve motor kontrolünün koordineli yönetilmesi.
Pompa & Proses Sistemleri
Basınç, seviye, sıcaklık ve benzeri proses değerlerine göre kontrol gerçekleştirilmesi.
Üretim Hatları
Birden fazla makine ve istasyonun ortak çalışma senaryosu içerisinde yönetilmesi.
Sadece çalışması yeterli değildir.
İyi bir PLC yazılımı normal üretim koşullarında makineyi çalıştırmalıdır.
Ancak bunun yanında arıza durumlarında anlaşılabilir davranmalı, bakım personelinin problemi takip etmesini kolaylaştırmalı ve ileride yapılacak geliştirmelere tamamen kapalı olmamalıdır.
Temel yaklaşımımız:
Okunabilir → Modüler → Diagnostik → Dokümante Edilebilir → Geliştirilebilir
bir kontrol sistemi oluşturmaktır.
Okunabilir
Programın çalışma mantığı mümkün olduğunca açık ve takip edilebilir olmalıdır.
Modüler
Fonksiyonlar proje yapısına göre mantıksal program bloklarına ayrılmalıdır.
Diagnostik
Makinenin hangi şart nedeniyle beklediği veya durduğu belirlenebilmelidir.
Geliştirilebilir
Yeni ekipman veya üretim ihtiyaçlarında programın kontrollü şekilde genişletilebilmesi hedeflenmelidir.
İhtiyaçtan çalışan makineye, dört temel aşama.
Her PLC programlama projesi mevcut makinenin ve prosesin yapısına göre değerlendirilir.
Yeni yazılım ile çalışan sisteme yapılacak program revizyonu aynı yöntemle ele alınmaz.
Makinenin çalışma mantığını belirliyoruz.
Proses, saha ekipmanları, motorlar, sensörler ve operatör ihtiyaçlarını inceliyoruz.
Kontrol senaryosunu oluşturuyoruz.
I/O yapısını, çalışma modlarını, sekansları, alarmları ve gerekli program bloklarını planlıyoruz.
PLC yazılımını geliştiriyoruz.
Kontrol mantığını oluşturuyor, HMI, sürücü, remote I/O ve diğer gerekli cihazlarla entegrasyonu gerçekleştiriyoruz.
Sistemi gerçek saha koşullarında doğruluyoruz.
I/O testleri, manuel hareketler, otomatik çevrim ve arıza senaryolarını kontrol ederek sistemi devreye alıyoruz.