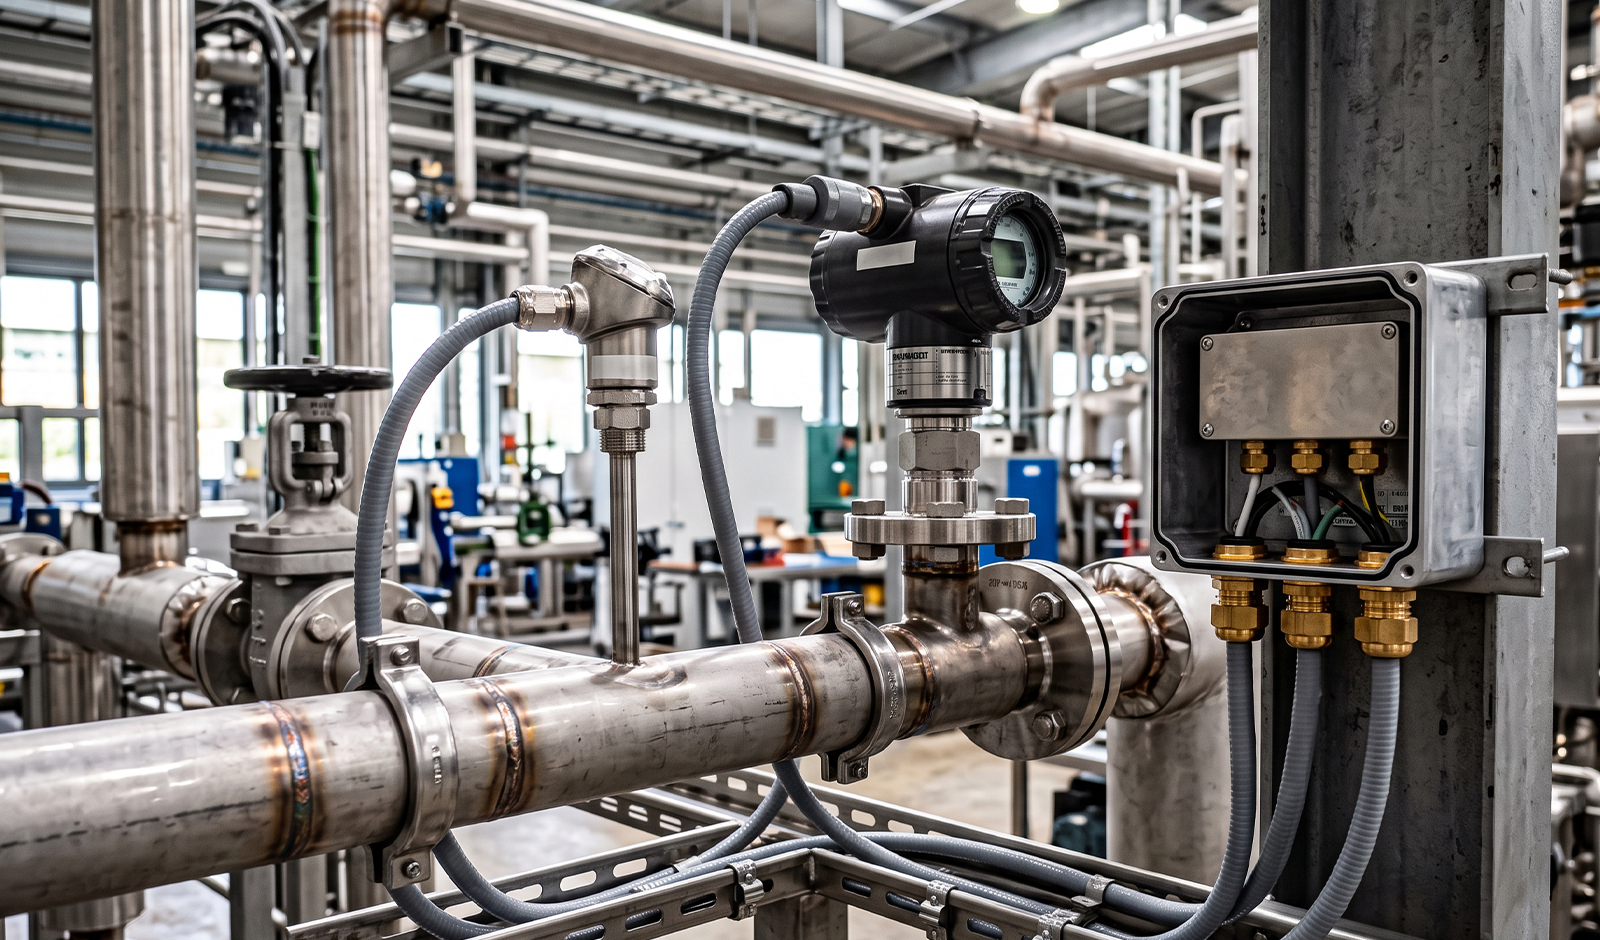
Sahadaki fiziksel değeri kontrol sistemine doğru şekilde aktarıyoruz.
Endüstriyel otomasyon sistemlerinde her bilgi yalnızca açık veya kapalı değildir.
Basınç, sıcaklık, seviye, debi, ağırlık, pozisyon veya hız gibi fiziksel değerler sürekli değişir. Bu değerlerin PLC, kontrolör veya SCADA sistemine aktarılması için analog sinyal sistemlerinden yararlanılır.
Ancak analog sistem yalnızca sensörün iki kablosunu PLC analog girişine bağlamaktan ibaret değildir.
Sensörün çıkış tipi, transmitter beslemesi, PLC analog modülünün desteklediği sinyal aralığı, saha kablolaması, sinyal izolasyonu, elektriksel parazit ve yazılım içerisindeki ölçeklendirme birlikte değerlendirilmelidir.
Bu nedenle Analog Sinyal Sistemleri ve Çözümleri çalışmalarını;
Fiziksel Değer → Sensör / Transmitter → Analog Sinyal → PLC Analog I/O → Scaling → HMI / SCADA → Kontrol
bütünlüğünde ele alıyoruz.
Analog Ölçüm
Basınç, sıcaklık, seviye, debi ve benzeri proses değerlerinin kontrol sistemine aktarılması.
Analog I/O
PLC analog giriş ve çıkış modüllerinin sinyal tipine göre yapılandırılması ve devreye alınması.
Sinyal Dönüşümü
4-20 mA, 0-10 V ve farklı analog sinyallerin gerektiğinde uygun forma dönüştürülmesi.
Arıza & Devreye Alma
Kararsız, yanlış veya okunamayan analog değerlerin ölçüm ve diagnostik yöntemleriyle incelenmesi.
Sürekli değişen proses bilgisini elektriksel değere dönüştürür.
Analog sinyal, belirli bir aralık içerisinde sürekli değişebilen elektriksel değerdir.
Endüstriyel otomasyonda gerçek dünyadaki fiziksel büyüklüklerin PLC veya kontrol sistemine aktarılmasında kullanılır.
Örneğin 0-10 bar basınç ölçen bir transmitter;
4 mA = 0 bar
12 mA = 5 bar
20 mA = 10 bar
şeklinde çalışabilir.
PLC doğrudan “5 bar” bilgisi almaz.
Önce elektriksel sinyal analog modül tarafından okunur, ardından PLC programında gerçek mühendislik değerine dönüştürülür.
Bu nedenle analog sistemlerde hem elektriksel hem yazılımsal yapı birlikte değerlendirilmelidir.
Talebinizden uygulamaya,
dört net adım.
Her bakım işi aynı değildir. Süreci makinenin durumuna ve talebin kapsamına göre planlıyoruz.
İhtiyacı dinliyoruz.
Kapsamı değerlendiriyoruz.
Yapılacak işi planlıyoruz.
Çalışmayı tamamlıyoruz.
Ölçüm zincirinin her noktası sonucu etkiler.
Bir analog ölçüm sisteminde saha cihazından operatör ekranına kadar birden fazla katman bulunabilir.
Temel yapı:
Proses → Sensör → Transmitter → Analog Sinyal → Kablo → Analog Modül → PLC → Scaling → HMI
şeklinde ilerler.
Örneğin HMI üzerinde yanlış basınç değeri görülüyorsa problem yalnızca sensörde olmayabilir.
Transmitter aralığı yanlış olabilir.
Analog kanal farklı sinyal tipine ayarlanmış olabilir.
PLC scaling değeri yanlış olabilir.
Kabloda parazit oluşabilir.
Bu nedenle analog sistemlerde arıza tespiti tüm zinciri takip ederek yapılmalıdır.
Endüstriyel proses ölçümlerinde yaygın kullanılan akım döngüsü.
4-20 mA, endüstriyel otomasyonda yaygın kullanılan standart analog sinyal aralıklarından biridir.
Ölçümün minimum değeri genellikle 4 mA, maksimum değeri ise 20 mA olarak temsil edilir.
Örneğin 0-100 °C ölçüm yapan bir sıcaklık transmitterinde:
4 mA → 0 °C
12 mA → 50 °C
20 mA → 100 °C
şeklinde ölçek oluşturulabilir.
Akım tabanlı yapı özellikle saha cihazlarının kontrol sisteminden uzakta bulunduğu uygulamalarda avantaj sağlayabilir.
Minimum Değer
Ölçüm aralığının alt sınırının 4 mA ile temsil edilmesi.
Maksimum Değer
Ölçüm aralığının üst sınırının 20 mA ile temsil edilmesi.
Akım Döngüsü
Transmitter ve analog giriş arasında akım üzerinden veri aktarılması.
Diagnostik
Uygun cihaz ve yazılım desteğinde normal ölçüm aralığı dışındaki değerlerin arıza tespitinde kullanılabilmesi.
Uzun saha hatlarında güvenilir analog veri aktarımı.
4-20 mA sinyalin endüstriyel otomasyonda yaygın kullanılmasının önemli nedenlerinden biri akım döngüsü yapısıdır.
Gerilim tabanlı sinyallere kıyasla kablo üzerindeki belirli gerilim düşümlerinden daha az etkilenebilir.
Bu nedenle uzun kablo mesafeleri veya elektriksel gürültünün bulunduğu endüstriyel sahalarda sık kullanılır.
Ayrıca sıfır proses değerinin 0 mA yerine 4 mA ile temsil edilmesi bazı diagnostik senaryolarda ölçüm sıfırı ile hat arızasının birbirinden ayrılmasına yardımcı olabilir.
Ancak 4-20 mA kullanılması kötü kablolama, yanlış topraklama veya hatalı bağlantıyı otomatik olarak çözmez.
Saha tasarımı yine doğru yapılmalıdır.
Sinyal tipini uygulamaya göre belirliyoruz.
Her iki analog sinyal tipinin de kullanım alanları vardır.
Tek bir sinyal türünü her uygulama için en iyi çözüm olarak değerlendirmek doğru değildir.
4-20 mA özellikle saha transmitterleri, proses ölçümleri ve daha uzun kablo mesafelerinde sık kullanılır.
0-10 V ise pano içi kontrol, motor sürücüsü referansları ve kısa mesafeli sinyal uygulamalarında yaygın olabilir.
Seçim sırasında:
Mesafe → Gürültü → Cihaz Uyumu → PLC Girişi → Ölçüm Hassasiyeti → Diagnostik İhtiyacı
birlikte değerlendirilmelidir.
Mesafe
Saha cihazı ile kontrol sistemi arasındaki kablo uzunluğu.
Elektriksel Ortam
Motor, sürücü ve yüksek güç kablolarının oluşturduğu elektromanyetik etkiler.
Cihaz Uyumu
Sensör çıkışı ve PLC analog girişinin desteklediği sinyal türleri.
Proses İhtiyacı
Ölçüm veya kontrol sisteminin gerçek çalışma gereksinimleri.
Saha sinyalini kontrol sisteminin okuyabileceği veriye dönüştürüyoruz.
PLC analog giriş modülü saha cihazından gelen elektriksel sinyali sayısal değere dönüştürür.
Kullanılan PLC ve analog modüle göre farklı giriş türleri desteklenebilir.
Örneğin:
- 0-10 V
- ±10 V
- 0-20 mA
- 4-20 mA
- PT100
- Termokupl
gibi giriş türleri farklı modüller veya kanal yapılandırmaları gerektirebilir.
Bu nedenle sensör bağlantısı yapılmadan önce analog modülün gerçek teknik özellikleri kontrol edilmelidir.
4-20 mA transmitterin yalnızca voltaj girişini destekleyen bir kanala doğrudan bağlanabileceği varsayılmamalıdır.
Kontrol sisteminden saha ekipmanına değişken referans gönderiyoruz.
Analog çıkış modülleri PLC’nin saha cihazlarına sürekli değişken kontrol sinyali göndermesini sağlar.
Analog çıkış üzerinden:
- Motor sürücüsü hız referansı
- Oransal valf kontrolü
- Analog aktüatör komutu
- Set değeri
gibi sinyaller üretilebilir.
Örneğin PLC analog çıkışı üzerinden motor sürücüsüne 0-10 V referans gönderilebilir.
PLC içerisindeki yüzde değer ile analog çıkış fiziksel sinyali doğru şekilde eşleştirilmelidir.
Ham PLC değerini gerçek mühendislik birimine dönüştürüyoruz.
PLC analog giriş modülünden gelen değer çoğu zaman doğrudan fiziksel ölçüm değildir.
PLC analog modülü elektriksel sinyali belirli bir dijital aralığa dönüştürür.
Program içerisinde bu ham değer gerçek proses değerine çevrilmelidir.
Temel işlem:
Raw Value → Normalize → Scale → Engineering Unit
şeklindedir.
Örneğin:
4-20 mA → 0-10 bar
veya:
0-10 V → 0-1500 rpm
şeklinde ölçek oluşturulabilir.
Scaling yanlış yapılırsa saha sensörü doğru çalışmasına rağmen HMI üzerinde yanlış değer görüntülenebilir.
Raw Value
Analog modülün PLC programına aktardığı ham sayısal değer.
Normalize
Ham değerin belirli standart aralığa dönüştürülmesi.
Scale
Normalize edilmiş değerin gerçek proses aralığına çevrilmesi.
Engineering Unit
Bar, °C, litre, mm, rpm veya yüzde gibi operatörün anlayacağı fiziksel değer.
Sensör doğru çalışırken HMI yanlış gösterebilir.
Analog sistemlerde sık karşılaşılan problemlerden biri transmitter aralığı ile PLC programının farklı olmasıdır.
Örneğin transmitter:
0-16 bar
olarak ayarlanmış olabilir.
PLC programı ise:
0-10 bar
olarak ölçeklendirilmişse sistem sürekli yanlış değer gösterecektir.
Bu nedenle üç temel bilgi aynı olmalıdır:
Sensör / Transmitter Aralığı → PLC Kanal Yapısı → PLC Scaling
Bu üçlü doğrulanmadan sensör veya analog kart değiştirilmemelidir.
Hidrolik ve proses basıncını PLC sistemine taşıyoruz.
Basınç transmitterleri hidrolik, pnömatik, su, hava ve farklı proses sistemlerinde kullanılabilir.
Transmitter ölçtüğü basıncı standart analog sinyale dönüştürerek PLC’ye aktarabilir.
Örneğin:
0-250 bar → 4-20 mA
çıkışlı basınç transmitteri kullanılabilir.
PLC içerisinde 4-20 mA sinyal 0-250 bar değerine ölçeklendirilir.
Bu değer HMI’da gösterilebilir, alarm sisteminde kullanılabilir veya proses kontrolü için değerlendirilebilir.
Basınç Ölçümü
Sistem basıncının sürekli takip edilmesi.
Alarm
Belirlenen alt veya üst basınç sınırlarında alarm oluşturulması.
Kontrol
Basınca göre pompa, sürücü veya valf kontrolünün gerçekleştirilmesi.
İzleme
Basınç değerlerinin HMI veya SCADA üzerinden takip edilmesi.
Proses sıcaklığını uygun sensör ve modülle kontrol sistemine aktarıyoruz.
Endüstriyel sıcaklık ölçümünde farklı sensör yapıları kullanılabilir.
Bunlardan bazıları:
- PT100
- RTD
- Termokupl
- Sıcaklık transmitterleri
olabilir.
PT100 veya termokupl sinyalleri standart 4-20 mA veya 0-10 V sinyallerinden farklıdır.
Bu nedenle doğrudan standart analog girişe bağlanmadan önce kullanılan PLC modülünün sensör tipini destekleyip desteklemediği kontrol edilmelidir.
Alternatif olarak sıcaklık transmitterleri sensör sinyalini standart analog sinyale dönüştürebilir.
Farklı elektriksel potansiyeller arasındaki analog sinyali ayırıyoruz.
Analog sinyal izolatörleri giriş ve çıkış arasında galvanik izolasyon sağlayabilir.
Bu yapı özellikle farklı toprak potansiyellerinin bulunduğu sistemlerde veya hassas analog ölçümlerde kullanılabilir.
İzolasyon sayesinde kontrol sistemi ile saha ekipmanı arasında istenmeyen elektriksel akımların etkisi azaltılabilir.
Ancak her analog hatta otomatik olarak izolatör eklenmesi gerekmez.
İzolasyon ihtiyacı gerçek saha şartlarına göre belirlenmelidir.
Galvanik İzolasyon
Giriş ve çıkış devreleri arasında elektriksel ayrım sağlanması.
Sinyal Dönüşümü
Bir analog sinyal standardının başka bir standarda çevrilmesi.
Filtreleme
Elektriksel gürültünün sinyal üzerindeki etkisinin azaltılmasına yardımcı olunması.
Sistem Koruması
Farklı cihazlar arasındaki potansiyel farklarının kontrol sistemine etkisinin azaltılması.
Analog sinyali kontrol sisteminin kullanabileceği hale getiriyoruz.
Signal conditioner veya sinyal şartlandırıcı; saha sinyalini kontrol sistemine uygun hale getirmek amacıyla kullanılan cihaz grubudur.
Uygulamaya göre:
İzolasyon → Dönüştürme → Filtreleme → Amplifikasyon → Sinyal Bölme
gibi fonksiyonlar sağlayabilir.
Özellikle hassas sensörlerin kullanıldığı veya farklı otomasyon sistemlerinin birbirine bağlandığı projelerde sinyal şartlandırma önemli hale gelebilir.
Sensörden operatör ekranına kadar tüm ölçüm zincirini doğruluyoruz.
Loop check, analog ölçüm veya kontrol döngüsünün uçtan uca test edilmesidir.
Örneğin:
Basınç Transmitteri → Saha Kablosu → Terminal → PLC Analog Giriş → Program → HMI
zinciri kontrol edilir.
Amaç yalnızca transmitterin sinyal ürettiğini görmek değildir.
Doğru sinyalin doğru PLC kanalına ulaştığı, doğru ölçeklendirildiği ve doğru HMI tag’inde görüntülendiği doğrulanır.
Minimum Nokta
Ölçüm aralığının minimum sinyal değerinin test edilmesi.
Orta Nokta
Ölçüm aralığının ara değerlerde doğrulanması.
Maksimum Nokta
Tam skala sinyalinin kontrol edilmesi.
HMI Doğrulama
Saha sinyali ile operatör ekranındaki değerin karşılaştırılması.
Gerçek sensörü sistemden ayırarak PLC tarafını test ediyoruz.
Arıza tespitinde analog sinyal simülatörü veya kalibratör kullanılabilir.
Örneğin PLC analog girişine kontrollü olarak:
4 mA → 12 mA → 20 mA
uygulanabilir.
PLC ve HMI üzerindeki karşılık gelen değerler kontrol edilir.
Bu yöntem sensör ve saha kablosu ile PLC/program tarafını birbirinden ayırmaya yardımcı olur.
Eğer simüle edilen değer PLC’de doğru görünüyorsa problem sensör veya saha hattında aranabilir.
Akım döngüsünü uygun ölçüm yöntemiyle kontrol ediyoruz.
4-20 mA sinyal ölçümü gerilim ölçümünden farklı bağlantı yöntemi gerektirir.
Akım ölçer döngü içerisinde uygun şekilde bağlanmalıdır.
Yanlış bağlantı ölçüm devresini bozabilir veya test ekipmanına zarar verebilir.
Bu nedenle çalışan makinede analog sinyal ölçümü teknik personel tarafından sistemin bağlantı yapısına göre gerçekleştirilmelidir.
Analog sinyal sisteminde yalnızca cihaz bağlantısına odaklanmıyoruz.
Ölçüm zincirinin tamamını değerlendiriyoruz.
Ölçüm ve kontrol ihtiyacını belirliyoruz.
Fiziksel proses değerini, sensör tipini, ölçüm aralığını ve gerekli kontrol sistemini inceliyoruz.
Uygun analog altyapıyı oluşturuyoruz.
4-20 mA, 0-10 V, RTD, termokupl veya gerekli farklı sinyal yapısını ve PLC analog modülünü belirliyoruz.
Saha cihazını PLC sistemine bağlıyoruz.
Kablolama, analog kanal yapılandırması, scaling, HMI ve gerekli kontrol fonksiyonlarını oluşturuyoruz.
Ölçüm zincirini uçtan uca doğruluyoruz.
Fiziksel sinyali, PLC ham değerini, mühendislik ölçeğini ve operatör ekranını karşılaştırarak sistemi devreye alıyoruz.