Makine çalışmıyorsa sorun her zaman PLC değildir.
Üretim makinelerinde meydana gelen otomasyon arızaları birçok farklı noktadan kaynaklanabilir. PLC programı doğru çalışıyor olabilir ancak sensörden beklenen sinyal gelmiyor olabilir. PLC çıkışı aktif olduğu halde röle, kontaktör, sürücü veya saha ekipmanı çalışmıyor olabilir. Benzer şekilde elektrik sistemi sağlıklı görünürken PLC ile HMI veya remote I/O arasındaki haberleşme kesilmiş olabilir.
Bu nedenle elektrik otomasyon arıza tespiti çalışmalarında doğrudan parça değiştirmek veya PLC programına müdahale etmek yerine kontrol sistemini adım adım inceliyoruz.
Temel yaklaşımımız:
Enerji → Güvenlik → PLC → I/O → Program → HMI / Network → Sürücü / Servo → Saha Ekipmanı → Mekanik Sistem
şeklinde ilerler.
Amaç yalnızca makineyi yeniden çalıştırmak değil, arızanın hangi noktada ve neden oluştuğunu belirlemektir.
PLC Arıza Tespiti
PLC durumu, giriş-çıkışlar, program şartları, diagnostik kayıtları ve haberleşme yapısının incelenmesi.
Elektrik Arıza Tespiti
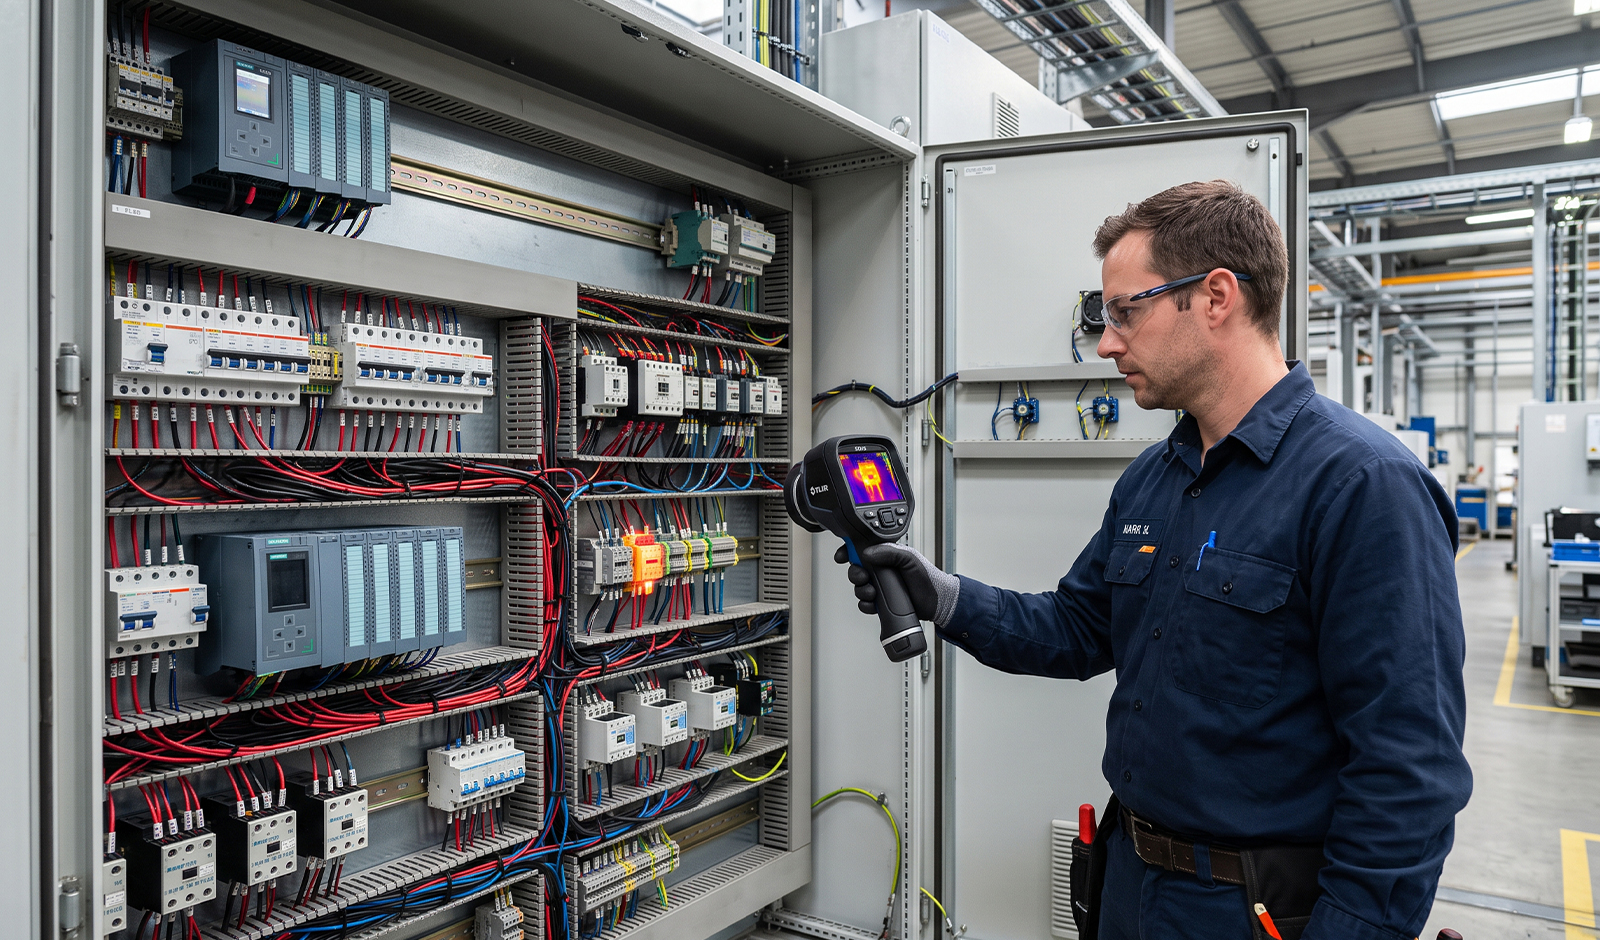
Kontrol beslemeleri, röle, kontaktör, sigorta, termik, güç kaynağı ve pano bağlantılarının kontrol edilmesi.
Saha Diagnostiği
Sensör, transmitter, valf, motor, sürücü ve diğer saha ekipmanlarının fiziksel olarak doğrulanması.
Haberleşme Kontrolü
PLC, HMI, remote I/O, sürücü ve diğer otomasyon cihazları arasındaki iletişimin incelenmesi.
Arızanın görüldüğü noktaya değil, oluştuğu noktaya odaklanıyoruz.
Otomasyon sistemlerinde görülen belirti ile arızanın gerçek kaynağı aynı noktada olmayabilir.
Örneğin operatör HMI üzerinde:
“Motor çalışmıyor.”
problemini görür.
Ancak gerçek sebep;
motor, sürücü, PLC çıkışı, güvenlik devresi, saha sensörü veya program içerisindeki bir çalışma şartı olabilir.
Bu nedenle otomasyon arıza tespitinin temel amacı belirtileri takip ederek gerçek kök nedene ulaşmaktır.
Doğru diagnostik yaklaşımı:
Belirti → Ölçüm → Diagnostik → Karşılaştırma → Kök Neden → Müdahale → Test
şeklinde ilerlemelidir.
Talebinizden uygulamaya,
dört net adım.
Her bakım işi aynı değildir. Süreci makinenin durumuna ve talebin kapsamına göre planlıyoruz.
İhtiyacı dinliyoruz.
Kapsamı değerlendiriyoruz.
Yapılacak işi planlıyoruz.
Çalışmayı tamamlıyoruz.
Otomasyon sistemine geçmeden önce elektrik altyapısını doğruluyoruz.
PLC veya HMI ekranında arıza görülmesi problemin mutlaka yazılımsal olduğu anlamına gelmez.
Bir otomasyon sistemi doğru çalışabilmek için kararlı ve doğru elektrik beslemesine ihtiyaç duyar.
İlk kontrollerde projeye göre:
- Ana besleme
- Kontrol gerilimi
- 24 V DC güç kaynağı
- Sigortalar
- Şalterler
- Röleler
- Kontaktörler
- Termikler
- Terminal bağlantıları
- Saha beslemeleri
değerlendirilebilir.
Özellikle 24 V DC kontrol beslemesindeki sorunlar aynı anda birden fazla sensör ve kontrol cihazında problem görülmesine neden olabilir.
Güç Beslemesi
PLC, HMI, sensör ve kontrol cihazlarının gerekli besleme gerilimlerinin doğrulanması.
Koruma Elemanları
Sigorta, termik ve diğer koruma elemanlarının çalışma durumlarının kontrol edilmesi.
Kumanda Devreleri
Röle, kontaktör ve kontrol devrelerinin PLC komutlarıyla birlikte değerlendirilmesi.
Saha Bağlantıları
Klemens, kablo ve saha ekipmanı bağlantılarında kopukluk veya bağlantı problemlerinin araştırılması.
PLC'yi değiştirmeden önce gerçekten arızalı olup olmadığını belirliyoruz.
Makinenin çalışmaması doğrudan PLC’nin bozulduğu anlamına gelmez.
PLC RUN modunda olabilir ve program normal şekilde çalışıyor olabilir ancak gerekli çalışma şartlarından biri sağlanmıyor olabilir.
Bu nedenle PLC arıza tespitinde ilk olarak kontrolörün çalışma durumu değerlendirilir.
Ardından:
CPU Durumu → Diagnostik → I/O → Program Şartları → Haberleşme → Saha
zinciri takip edilir.
PLC’nin gerçekten donanımsal arıza gösterdiği doğrulanmadan cihaz değişimi yapılması gereksiz maliyet ve zaman kaybı oluşturabilir.
Programın makineyi neden beklettiğini görüyoruz.
PLC’ye uygun mühendislik yazılımıyla online bağlanıldığında program içerisindeki gerçek çalışma şartları izlenebilir.
Bir motorun neden çalışmadığı yalnızca motor çıkışına bakılarak anlaşılmayabilir.
Motor komutundan önce:
- Otomatik mod
- Emniyet şartı
- Hazır bilgisi
- Sensör durumu
- Başka ekipman izni
- Alarm durumu
gibi farklı koşullar bulunabilir.
Online diagnostik sayesinde hangi şartın tamamlanmadığı belirlenebilir.
CPU Durumu
PLC’nin RUN, STOP veya hata durumunun incelenmesi.
Program İzleme
Kontrol mantığının gerçek zamanlı olarak takip edilmesi.
I/O İzleme
Saha giriş ve çıkışlarının PLC tarafından doğru okunup okunmadığının kontrol edilmesi.
Diagnostik Kayıt
CPU ve bağlı cihazların oluşturduğu diagnostik bilgilerinin değerlendirilmesi.
Sensör çalışıyor görünse bile PLC sinyali almıyor olabilir.
Bir sensör üzerindeki LED’in yanması sinyalin PLC’ye ulaştığını kesin olarak göstermez.
Sensör çıkışı ile PLC giriş terminali arasında kablo veya bağlantı problemi bulunabilir.
Ayrıca sensör beslemesi mevcut olsa bile çıkış tipi ile PLC giriş yapısı arasında uyumsuzluk bulunabilir.
Kontrol zinciri:
Sensör Beslemesi → Sensör Çıkışı → Kablo → Terminal → PLC Girişi → Program Adresi
şeklinde takip edilmelidir.
Sensör Kontrolü
Sensörün gerçek saha koşulunu algılayıp algılamadığının doğrulanması.
Sinyal Ölçümü
Sensör çıkışındaki elektriksel sinyal ile PLC terminalindeki sinyalin karşılaştırılması.
PLC Kanalı
İlgili PLC giriş kanalının durumunun kontrol edilmesi.
Program Adresi
Fiziksel giriş ile yazılım içerisindeki adresin doğru eşleştiğinin doğrulanması.
PLC komut veriyor ancak ekipman çalışmıyorsa zincirin devamını kontrol ediyoruz.
PLC programında çıkış aktif görünmesine rağmen saha cihazı çalışmayabilir.
Bu durumda problem programdan sonraki elektrik devresinde aranmalıdır.
Örneğin:
PLC Çıkışı → Ara Röle → Kontaktör → Motor
veya:
PLC Çıkışı → Solenoid Valf → Silindir
gibi bir kontrol zinciri bulunabilir.
PLC çıkışının aktif olması motorun veya valfin fiziksel olarak enerji aldığı anlamına gelmez.
Makine bazen arızalı değildir; yalnızca gerekli çalışma şartını bekliyordur.
Otomatik makinelerde bir hareketin başlaması için birden fazla koşul aynı anda sağlanmalıdır.
Örneğin bir konveyörün çalışması için:
Otomatik Mod + Emniyet Hazır + Sonraki İstasyon Hazır + Sürücü Hazır + Alarm Yok
şartları aranabilir.
Bu koşullardan yalnızca biri eksik olduğunda motor çalışmaz.
Bu nedenle “çıkış neden gelmiyor?” sorusunun cevabı program içerisindeki interlock zincirinde bulunabilir.
Çalışma izinlerinin hangi noktada kesildiğini belirliyoruz.
Interlock, ekipmanın çalışabilmesi için gerekli şartların kontrol edilmesidir.
Makine tasarımına göre interlocklar;
sensörlerden, diğer motorlardan, proses değerlerinden veya farklı otomasyon cihazlarından gelebilir.
Örneğin pompa için:
Seviye Uygun → Vana Açık → Sürücü Hazır → Termik Normal → Start İzni
gibi şartlar bulunabilir.
Bu zincirde eksik kalan bilgi bulunarak arızanın gerçek kaynağına ulaşılabilir.
Siemens otomasyon sistemlerinde program, donanım ve diagnostik bilgilerini birlikte değerlendiriyoruz.
Siemens PLC kullanılan makinelerde arıza tespiti sistemin nesline ve kullanılan mühendislik ortamına göre gerçekleştirilir.
Sahada:
- S7-1200
- S7-1500
- S7-300
- ET 200 remote I/O
- HMI sistemleri
- SINAMICS sürücüler
gibi farklı bileşenlerle karşılaşılabilir.
PLC üzerindeki LED göstergeleri, online diagnostik bilgileri, I/O durumları ve haberleşme sistemleri birlikte değerlendirilmelidir.
CPU Diagnostiği
CPU çalışma durumu ve diagnostik bilgilerinin incelenmesi.
Donanım Diagnostiği
I/O modülleri ve dağıtılmış saha cihazlarının çalışma durumlarının değerlendirilmesi.
Program Diagnostiği
Makine çalışma şartlarının PLC programı üzerinden takip edilmesi.
Network Diagnostiği
PLC ile HMI, remote I/O veya diğer otomasyon cihazları arasındaki haberleşmenin kontrol edilmesi.
Donanım ve yazılım diagnostiklerini birlikte kullanıyoruz.
S7-1200 kullanılan makinelerde CPU, yerel I/O, sinyal modülleri ve PROFINET cihazları aynı kontrol sistemi içerisinde yer alabilir.
Makine çalışmadığında yalnızca PLC programı değil, bağlı modüller ve saha ekipmanları da değerlendirilmelidir.
Kontrol sırasında:
CPU → Donanım → I/O → PROFINET → Program → Saha
sırası kullanılabilir.
TIA Portal üzerinden online diagnostik ve donanım bilgileri sorunlu alanın daraltılmasına yardımcı olabilir.
Uzun yıllardır çalışan sistemlerde mevcut yapıyı koruyarak teşhis yapıyoruz.
S7-300 tabanlı makineler birçok üretim tesisinde uzun yıllardır çalışmaktadır.
Bu sistemlerde arıza tespitinde kullanılan mühendislik ortamı ve donanım mimarisi mevcut projeye göre değişebilir.
CPU STOP durumu, modül hata LED’leri, PROFIBUS haberleşmesi, remote I/O ve program şartları ayrı ayrı incelenmelidir.
S7-300 sisteminin eski olması tek başına komple değiştirilmesi gerektiği anlamına gelmez.
Ancak tekrarlayan donanım problemleri, yedek parça erişimi veya modernizasyon ihtiyacı ayrıca değerlendirilebilir.
Online diagnostik verilerini saha ölçümleriyle birleştiriyoruz.
TIA Portal üzerinden Siemens PLC ve ilgili otomasyon cihazlarının çalışma durumları incelenebilir.
Ancak yazılım ekranındaki diagnostik bilgiyi tek başına yeterli kabul etmiyoruz.
Örneğin sistem bir sensör sinyalinin gelmediğini gösteriyorsa sensör ve kablo tarafının fiziksel olarak da doğrulanması gerekir.
Temel yaklaşım:
TIA Portal Diagnostik → PLC Durumu → I/O → Network → Saha Ölçümü → Fonksiyon Testi
şeklindedir.
Yazılım tarafındaki bilgi saha ölçümüyle eşleştirilmeden doğrudan parça değişimi yapılmamalıdır.
Delta PLC kullanılan makinelerde kontrol zincirini sistematik olarak inceliyoruz.
Delta PLC kullanılan otomasyon sistemlerinde arıza;
PLC donanımı, saha I/O, HMI, sürücü, haberleşme veya kontrol programı kaynaklı olabilir.
PLC’nin çalışma durumu, giriş ve çıkışların gerçek değerleri ve program içerisinde beklenen şartlar birlikte değerlendirilir.
Makinenin durduğu noktaya göre saha cihazları da fiziksel olarak kontrol edilir.
Amaç yalnızca PLC’ye bağlanmak değil, PLC’nin gerçek makine üzerindeki davranışını anlamaktır.
Ekran çalışmıyorsa PLC'nin de çalışmadığını varsaymıyoruz.
HMI açılmıyor, PLC verilerini göstermiyor veya operatör komutlarını sisteme aktarmıyor olabilir.
Bu durumda problem:
- HMI beslemesi
- Ethernet veya seri haberleşme
- IP adresi
- PLC-HMI bağlantısı
- HMI projesi
- PLC bağlantı ayarları
- Fiziksel network altyapısı
ile ilişkili olabilir.
PLC çalışmaya devam ederken HMI iletişimi kesilmiş olabilir.
Bu nedenle iki sistem ayrı ayrı doğrulanmalıdır.
HMI Beslemesi
Panelin gerekli kontrol gerilimini alıp almadığının kontrol edilmesi.
Network
HMI ile PLC arasındaki fiziksel ve mantıksal haberleşmenin değerlendirilmesi.
Tag İletişimi
Ekrandaki değerlerin doğru PLC değişkenleriyle haberleşip haberleşmediğinin kontrol edilmesi.
Proje Kontrolü
Mevcut HMI proje dosyası ve bağlantı ayarlarının sistem yapısıyla karşılaştırılması.
HMI “PLC bağlantısı yok” gösteriyorsa haberleşme zincirini takip ediyoruz.
PLC-HMI haberleşmesinde problem yalnızca kablodan kaynaklanmayabilir.
Özellikle Ethernet tabanlı sistemlerde:
PLC → Ethernet Portu → Switch → Network Kablosu → HMI → IP Yapılandırması
zinciri kontrol edilmelidir.
PLC ve HMI çalışıyor olsa bile yanlış IP adresi veya cihaz yapılandırması nedeniyle haberleşme sağlanamayabilir.
Problemi belirledikten sonra gerekli müdahaleyi kontrollü şekilde planlıyoruz.
Arıza kaynağı belirlendikten sonra çözüm, sistemin durumuna göre değişebilir.
Bazı problemlerde yalnızca saha bağlantısının düzeltilmesi yeterlidir.
Bazılarında sensör veya röle değişimi gerekebilir.
PLC veya sürücü parametresinin düzeltilmesi gerekebilir.
Eski sistemlerde ise arıza mevcut kontrol platformunun sürdürülebilir olmadığını gösterebilir ve revizyon seçeneği değerlendirilebilir.
Onarım
Arızalı elektrik veya saha ekipmanının onarılması ya da gerekli değişimin yapılması.
Program Düzeltme
Doğrulanmış yazılım veya parametre problemlerinin kontrollü olarak giderilmesi.
Test
Yapılan müdahalenin gerçek çalışma koşullarında doğrulanması.
Revizyon Önerisi
Tekrarlayan veya teknolojik olarak sürdürülemeyen sistemlerde modernizasyon ihtiyacının değerlendirilmesi.
Arıza tespitinde en önemli konu kontrolsüz müdahale yerine sistematik ilerlemektir.
Her makinenin kontrol yapısı farklı olduğu için diagnostik sırası gerçek sistemin mimarisine göre uyarlanır.
Arızanın nasıl oluştuğunu belirliyoruz.
Alarm mesajlarını, operatör bilgisini ve makinenin hangi aşamada durduğunu değerlendiriyoruz.
Arıza alanını daraltıyoruz.
Besleme, PLC, HMI, I/O, sürücü, network ve saha ekipmanlarını sistematik şekilde kontrol ediyoruz.
Problemin gerçek kaynağını belirliyoruz.
Yazılım, elektrik, saha veya mekanik tarafındaki problem birbirinden ayrılarak gerekli müdahale noktası belirleniyor.
Sistemi gerçek çalışma şartlarında doğruluyoruz.
Arıza giderildikten sonra manuel ve otomatik çalışma senaryolarını test ederek makinenin doğru çalışmasını kontrol ediyoruz.